

Görüntüleme sayısı:0 Yazar:Bu siteyi düzenle Gönderildi: 2026-09-21 Kaynak:Bu site


Sık iplik kopmaları, üretimde anında darboğazlara neden olur, hurda oranlarını artırır ve ticari ve yüksek hacimli nakış operasyonlarında kar marjlarını yok eder. İplik kopması sadece küçük bir sıkıntı değildir. Bu, üretim ortamındaki temel sistemik sorunların doğrudan bir belirtisidir. Bu sorunlar, düşük sarf malzemesi kalitesinden ve basit operatör hatasından eskimiş ekipmandaki arızalı donanıma kadar uzanır. Temel nedeni göz ardı etmek, giysilerin mahvolmasına ve teslimat sürelerinin kaçırılmasına yol açar.
Bunu çözmek sistematik bir teşhis yaklaşımını gerektirir. Başarısızlığa neden olan değişkenleri izole etmeniz gerekir. Bu, ipliğin, iğnelerin, dijitalleştirme dosyalarının, donanım bileşenlerinin ve operatör kurulumunun sistematik olarak kontrol edilmesi anlamına gelir. Anında düzeltmeler uygulayarak ve mekanik aşınmayı değerlendirerek üretim verimliliğini yeniden sağlayabilirsiniz. Sonuçta, kronik iplik kopmalarının ne zaman sürekli, maliyetli onarımlar yerine yeni ekipman ihtiyacını gösterdiğini belirlemeniz gerekir.
Gerilim ve Yönlendirme Birincil Suçlulardır: İplik kopmalarının %70"inden fazlası hatalı üst gerilim kalibrasyonundan, eksik iplik kılavuzlarından veya makinenin iplik yolu boyunca mikroskobik çapaklardan kaynaklanır.
Sarf Malzemeleri ve Kurulum Önemlidir: Bozulmuş iplik, yanlış iğne türleri veya uygun olmayan stabilizatörlerin kullanılması, mekanik gerilime ve kumaşın "bayılmasına" yol açarak kopmaya neden olur.
Donanımı Dijitalleştirme Etkileri: Aşırı yoğun dikiş dosyaları veya uygun olmayan altlık, iğnenin sapmasına neden olarak iplik parçalanmasına ve kanca zamanlaması sorunlarına yol açabilir.
Kesinti Süresi Yükseltmeleri Belirler: Sorun giderme, getirilerin azalmasına yol açtığında, operasyonel kesinti süresinin maliyetini hesaplamak, otomatik gerdirme ve gelişmiş iplik kopma sensörlerine sahip modern nakış makinelerini onarmaya veya bunlara yatırım yapmaya karar vermede kritik bir ölçümdür.
İçindekiler
Düzgün dikişler ve tutarlı nakış sonuçları için doğru iplik gerginliği şarttır. Üst iplik ve masura ipliği doğru dengeyi korumalıdır. Yanlış gerginlik, iplik kopmalarına, düzgün olmayan dikişlere veya kumaş yüzeyinde görünür masura ipliğine neden olabilir. Operatörler gerginliği iplik tipine, kumaş malzemesine ve çalışma koşullarına göre ayarlamalıdır.
Nem ve sıcaklık gibi çevresel koşullar da iplik performansını etkileyebilir. Yüksek nem sürtünmeyi artırabilir, kuru koşullar ise iplikleri daha kırılgan hale getirebilir. Test dikişleri kullanılarak yapılan düzenli gerginlik kontrolleri, dengesizliğin tespit edilmesine ve düzgün nakış üretiminin sağlanmasına yardımcı olur.
Görsel Belirti (Kumaşın Arkası) | Muhtemel Sebep | Düzeltici Eylem |
|---|---|---|
%100 En Üstteki Konu Görünür | Masura çok gevşek veya Üst kısım çok sıkı | Mekiğin vidasını hafifçe sıkın; üst gerilim düğmesini gevşetin. |
%100 Masura İpliği Görünür | Masura çok sıkı veya Üst kısım çok gevşek | Mekiğin vidasını gevşetin; üst gerginlik düğmesini sıkın. |
Düzensiz Bobin Genişliği | Masura gerdirme yayının altındaki tiftik | Masura yayını çıkarın, tüyleri bir kartvizitle temizleyin ve yeniden monte edin. |
Mükemmel 1/3 Oranı Ama İplik Kesiliyor | İplik yolunda çapak veya bozuk iğne | Döner kancayı çapak açısından inceleyin; İğneyi hemen değiştirin. |

Yanlış iplik takma, nakış ipliği kopmalarının en yaygın nedenlerinden biridir. İplik kılavuzunun eksik olması veya ipliğin tansiyon sistemine yanlış yerleştirilmesi tansiyon dengesini değiştirip ani kopmalara neden olabilir. Operatörler her makara değişiminden sonra doğru iplik geçirme yolunu dikkatle izlemelidir. Makine hızı aynı zamanda iplik tipine ve tasarım gereksinimlerine de uygun olmalıdır. Standart polyester iplikler daha yüksek hızlarda çalışabilirken, metalik ve özel iplikler sürtünmeyi ve kırılmayı azaltmak için daha yavaş hızlar gerektirir.
İğne boyutu kumaş kalınlığına ve iplik tipine uygun olmalıdır. Ağır malzemeler için çok küçük bir iğnenin kullanılması iğnenin bükülmesine, dikişlerin atlanmasına ve ipliğin hasar görmesine neden olabilir. Kanvas, şapka ve deri gibi kalın kumaşlarda istikrarlı dikiş sağlamak için daha büyük iğneler seçin. Düzenli iğne değişimi de önemlidir çünkü aşınmış iğneler, yüksek hızlı nakış sırasında ipliğe zarar veren pürüzlü kenarlar geliştirebilir.
İğne Boyutu | Nokta Türü | İdeal Kumaş Uygulaması | Önerilen Konu |
|---|---|---|---|
65/9 | Tükenmez kalem | Hafif ipekler, performans kıyafetleri | 60 ağırlıklı polyester |
75/11 | Işık Tükenmez | Standart pamuklu pololar, tişörtler, polar | 40 ağırlıklı polyester veya suni ipek |
75/11 | Keskin | Dokuma gömlekler, hafif kanvas | 40 ağırlıklı polyester |
80/12 veya 90/14 | Keskin | Yapılandırılmış başlıklar, ağır ceketler, deri | 40 ağırlıklı poli veya Metalik iplik |
İplik kalitesi nakış stabilitesini doğrudan etkiler. Polyester iplik yaygın olarak kullanılır çünkü iyi bir güç ve ısı direnci sunar; suni ipek ve metalik iplikler ise daha düşük dayanıklılık nedeniyle daha dikkatli kullanım gerektirir. Eski veya kötü saklanan iplikler kırılgan hale gelebilir ve kolayca kırılabilir. İplikleri güneş ışığından ve nem değişikliklerinden uzakta saklayın ve solma, toz veya düzensiz sarma gibi hasar belirtileri olup olmadığını düzenli olarak kontrol edin.
Yanlış nakış tasarımları ve uygun olmayan stabilizatörler iplik gerilimini artırabilir. Aşırı dikiş yoğunluğu daha fazla iğne sürtünmesi yaratır ve ipliğe zarar verebilir; zayıf stabilizasyon ise dikiş sırasında kumaşın hareket etmesine neden olabilir. İplik kopmalarını azaltmak ve dikiş kalitesini artırmak için uygun sayısallaştırma ayarlarını, uygun destek malzemelerini ve doğru kasnak gerginliğini kullanın.
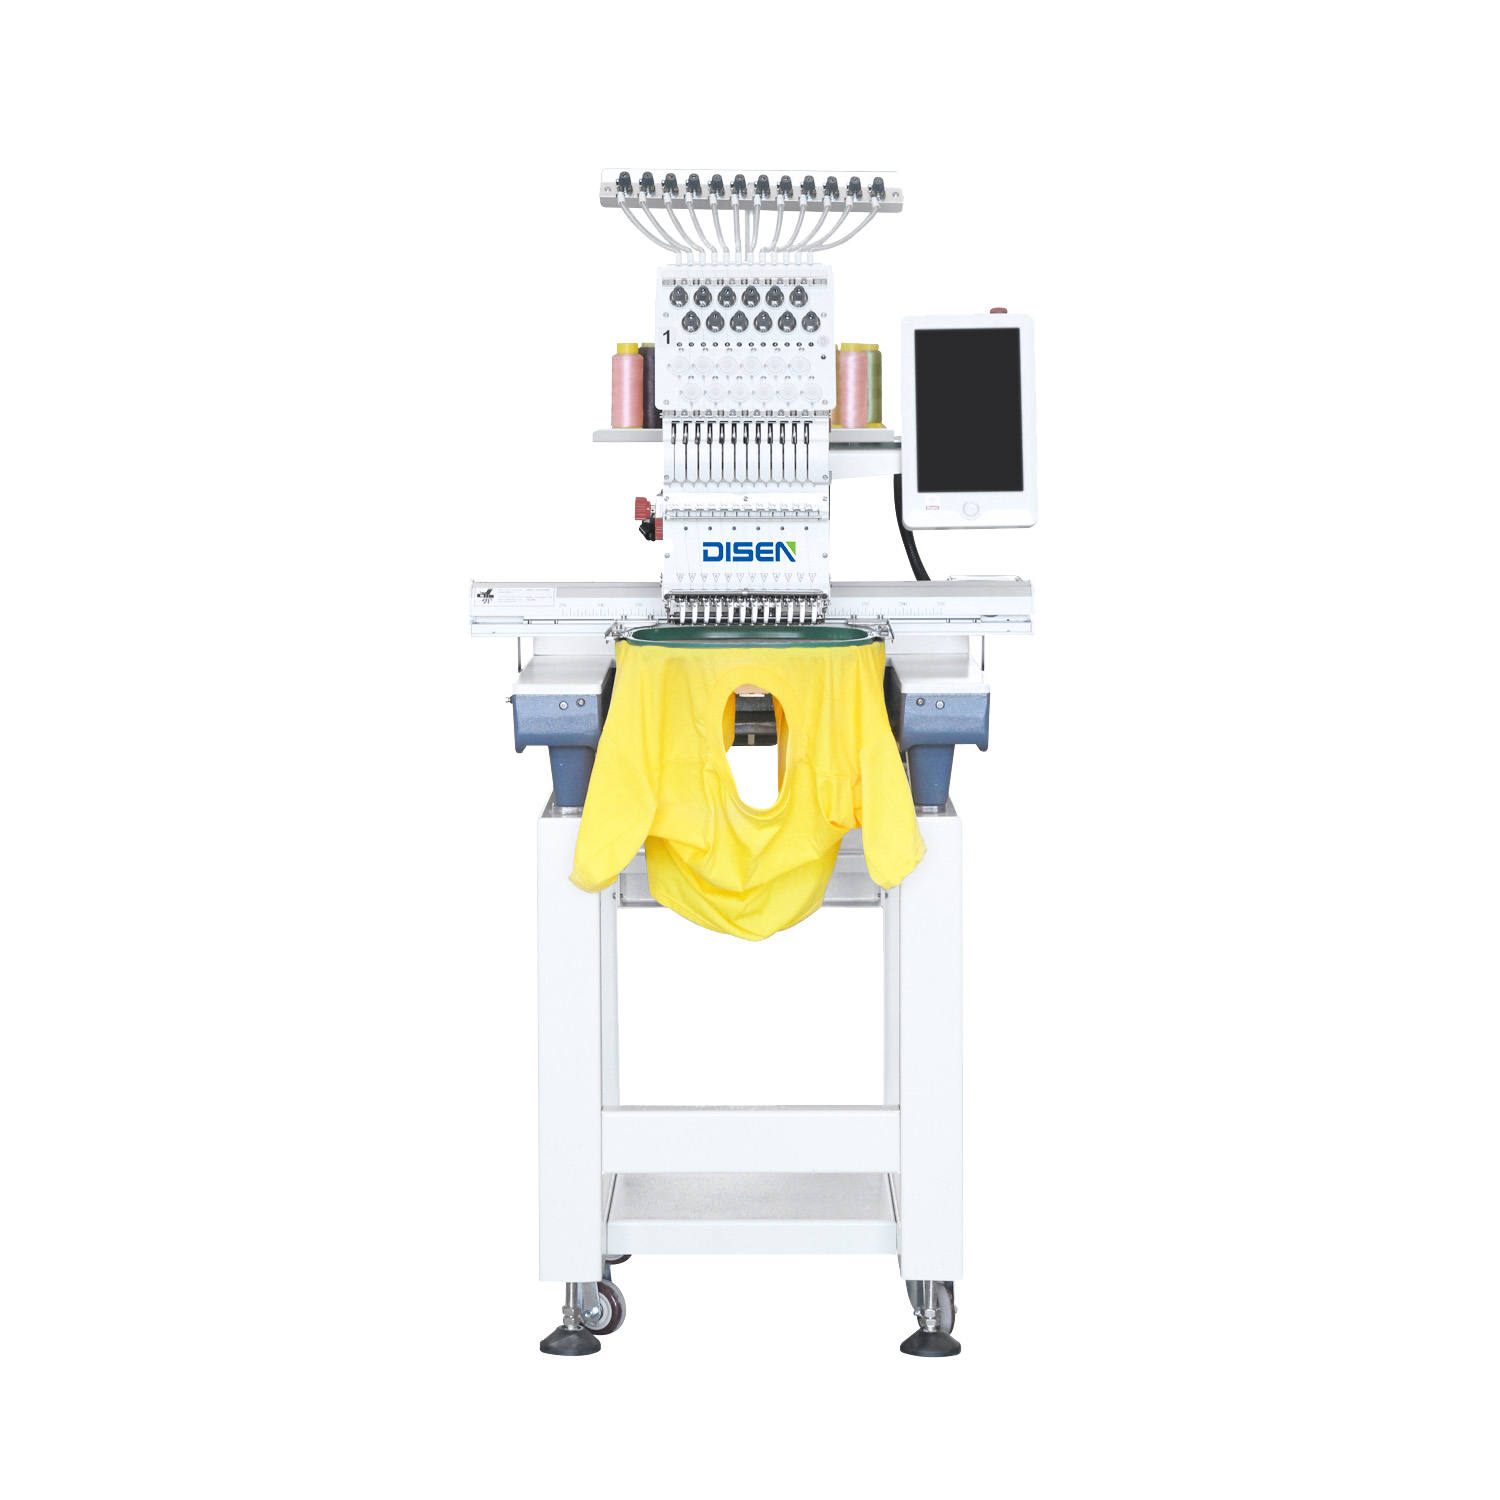
İplik gerginliği ve sarf malzemeleri normal olduğunda, iplik kopmalarının nedeni mekanik aşınma olabilir. İplik kılavuzlarını, gergi disklerini, germe kollarını ve döner kancayı aşınma, çizik veya tiftik oluşumu açısından kontrol edin. Hasarlı parçalar sürtünmeyi artırabilir, dişe zarar verebilir ve sık sık kopmalara neden olabilir. Aşınmış bileşenlerin düzenli olarak kontrol edilmesi ve zamanında değiştirilmesi, istikrarlı nakış kalitesinin korunmasına yardımcı olur.
Sprey ürünlerinden gelen yapıştırıcılar ve yapışkan stabilizatörler iğneler ve iplik yolları üzerinde birikerek sürtünmeyi artırabilir ve iplik hasarına neden olabilir. Düzenli temizlik ve yapışkan malzeme kullanımının azaltılması birikmeyi önleyebilir. Uygun stabilizatörlerin veya sıkıştırma yöntemlerinin kullanılması, nakış sırasında iplik stabilitesini de geliştirebilir.
Doğru dikişlerin oluşturulması için döner çağanozun iğne hareketiyle tam olarak uyumlu olması gerekir. Yanlış çağanoz zamanlaması veya yanlış boşluk, dikişlerin atlanmasına, ipliğin hasar görmesine ve sık kopmalara neden olabilir. Kanca sisteminin düzenli olarak ayarlanması ve incelenmesi, güvenilir dikiş performansı sağlar.
İplik kopması sorunlarını önlemek için düzenli bakım şarttır. Operatörler sabit bir programa göre tüyleri temizlemeli, iplik yollarını incelemeli, ana bileşenleri yağlamalı ve aşınan parçaları kontrol etmelidir. Doğru bakım makinenin stabilitesini artırır ve ekipmanın ömrünü uzatır.
Bakım Sıklığı | Gerekli Eylem | Hedef Bileşen |
|---|---|---|
Günlük | Bir damla dikiş makinesi yağı damlatın. | Döner kanca yarışı. |
Günlük | Birikmiş tüyleri ve tozu fırçalayın. | Mekiğin ve iğne plakasının altı. |
Haftalık | Derin tüyleri basınçlı havayla üfleyin. İğneleri alkolle silin. | Tüm iplik yolu, gergi diskleri ve iğne milleri. |
Aylık | Kayış gerginliğini kontrol edin ve kam silindirlerini gresleyin. | X/Y pantograf kayışları ve renk değiştirme kameraları. |
Üç ayda bir | Profesyonel servis, zamanlama kontrolü ve rulman muayenesi. | Ana motor, tahrik kayışları ve döner kanca tertibatı. |
Bakım programınız için net başarı kriterleri tanımlayın. Derinlemesine temizlik yaptıktan ve iğneleri değiştirdikten sonra makinenin performansını takip edin. Sağlıklı bir makine, hatalarda belirli bir azalma sağlamalı, genellikle 1000 dikişte bir iplik kopmasının altına düşmelidir. Bakım sonrasında kesintiler yüksek kalırsa donanım değişimi gereklidir.
Eskiyen ekipmanı sürekli onarmak karlılığı azaltır. Bilgiye dayalı bir karar vermek için operasyonel kesinti süresinin gerçek maliyetini hesaplamanız gerekir. Gelir kaybını ölçmek için basit bir çerçeve kullanın. İplik kopması başına kaybedilen dakikaları günlük kopma sayısıyla çarpın. Bu toplamı mağazanızın saatlik işçilik ücretiyle çarpın. Hurdaya çıkarılması gereken harap olmuş giysilerin toptan maliyetini ekleyin.
Örneğin, bir operatör sorunlu bir çok kafalı makineye yeniden iplik takmak için günde 45 dakika harcıyorsa, bu haftada yaklaşık dört saatlik üretim kaybına eşittir. İplik kopması nedeniyle bir kafa durduğunda tüm kafalar durur. Bu kronik kesinti süresinin, boşa giden envanterin ve yedek parçaların kümülatif aylık maliyetini, yeni ekipmanın aylık finansman maliyetiyle karşılaştırın. Kaybedilen gelir çoğu zaman modern makine edinme maliyetini çok aşıyor.
Yeni ekipmanı değerlendirirken iplik kopmalarını doğrudan ortadan kaldıran gelişmiş donanım çözümlerine odaklanın. Aktif veya otomatik gerdirme sistemlerini arayın. Bu sistemler, iplik gerginliğini dikiş başına ayarlamak için dijital sensörler kullanır. Kumaş kalınlığını ve dikiş uzunluğunu otomatik olarak hesaba katarak operatörün manüel tahminlerini ve tutarsız gerginlik düğmelerini ortadan kaldırırlar.
Yüksek hassasiyetli iplik kopma sensörleri bir diğer kritik özelliktir. Eski mekanik sensörler, bir kopuşu fark etmek için birkaç dikişe ihtiyaç duyar, bu da tasarımı bozar ve operatörün makineyi manuel olarak yedeklemesini gerektirir. Modern optik sensörler bir kopuşu anında algılar ve tek bir dikiş bile kaçırılmadan makineyi durdurur. Ayrıca fiziksel tasarımı da analiz edin. Daha küçük silindirik kollar ve iyileştirilmiş döner kanca tasarımları, operatörlerin ağır ceketler veya dar çantalar gibi karmaşık giysileri iplik yoluna doğal olmayan bir baskı uygulamadan taşımasına olanak tanır. Bu özelliklere sahip güvenilir Nakış Makinelerine yatırım yapmak, hurda oranlarını büyük ölçüde azaltır.
Tek kafalı kurulumlardan çok kafalı üretime geçiş, ipliği yönetme şeklinizi değiştirir. Altı kafalı bir makine altı kat daha fazla iplik konisi gerektirir ve tek bir kopmanın tüm üretim sürecini durdurma riskini katlanarak artırır. Ölçeklenebilirlik, yüksek hacimli kararlılık için tasarlanmış ekipmanlar gerektirir.
Yüksek hızlı çalışma ile iplik stabilitesi arasındaki dengeyi değerlendirin. 1.200 SPM"de çalışmak kulağa verimli gelse de büyük sürtünmeye neden olur. Birinci sınıf makineler, gelişmiş diş yolu geometrisi, seramik kılavuzlar ve titreşimi azaltan şasi tasarımlarıyla bu yüksek hızlı sürtünmeyi azaltır. Bu, ipliğin koniden kumaşa olan yolculuğunda maksimum üretim hızlarında bile hayatta kalmasını sağlar.
Yeni ekipman, istikrarlı üretim sağlamak için uygun operatör eğitimi gerektirir. Operatörler yeni iplik geçirme sürecini, otomatik gerginlik ayarlarını ve dijital teşhis işlevlerini anlamalıdır. Eski modeller gibi makineyi manuel olarak ayarlamak yerine, iplik kopmalarını azaltmak ve dikiş tutarlılığını artırmak için yerleşik sistemlerin nasıl kullanılacağını öğrenmeleri gerekir.
Nakış makinesinin performansı için doğru kurulum ve istikrarlı bir çalışma ortamı şarttır. Titreşimi ve elektronik sorunları azaltmak için makine, güvenilir güç kaynağına sahip düz bir yüzeye kurulmalıdır. Uygun sıcaklık ve nemin korunması aynı zamanda iplik esnekliğinin sabit kalmasına yardımcı olur ve gereksiz iplik kopması sorunlarını önler.
Güvenilir bir tedarikçi seçmek, uzun vadeli bakım risklerini azaltmaya yardımcı olur. Yeni ekipman satın almadan önce garanti kapsamını, yedek parça bulunabilirliğini ve teknik desteği değerlendirin. Güçlü bir servis ağı, sorunların daha hızlı çözülmesini sağlar ve gerdirme sistemleri veya kanca düzenekleri gibi bileşenlerin değiştirilmesi gerektiğinde üretimin aksama süresini en aza indirir.
Belirli sorunlu başlıkları veya iğneleri belirlemek için 48 saatlik bir süre boyunca mevcut iplik kopuşlarınızı kapsamlı bir şekilde denetleyin.
Tüm döner çağanozları ve bobin kutularını çapak açısından inceleyin, görünür aşınma gösteren bileşenleri değiştirin.
Hiçbir iğnenin 10 milyon dikişi aşmamasını sağlamak için iğne değiştirme planınızı standartlaştırın.
İplik envanterinizi denetleyin ve temel manuel yakalama testini geçemeyen tüm konileri atın.
Otomatik gerdirmenin iş akışınıza nasıl entegre edildiğini değerlendirmek için bir satıcıyla fiziksel bir demo planlayın.
C: Uygun olmayan üst iplik gerginliği, kurulum sırasında kaçırılan iplik kılavuzları ve iplik yolu veya iğne gözündeki mikroskobik çapaklar başlıca suçlulardır. Bu sorunlar, yüksek hızlı çalışma sırasında ipliğin kopmasına neden olan aşırı sürtünmeye neden olur. Mekanik ayarları yapmadan önce daima iplik yolunu doğrulayın.
C: Metalik iplik, folyoya sarılmış sert bir iç çekirdeğe sahiptir, bu da onu esnek yapmaz ve bükülmeye eğilimli hale getirir. Kırılmaları önlemek için 80/12 veya 90/14 gibi daha büyük bir iğne deliği kullanın. Üst gerilimi gevşetin ve sürtünme ısısını en aza indirmek için makine hızlarını önemli ölçüde 600 SPM veya altına düşürün.
C: İğneleri her 8 ila 10 milyon dikişte veya yaklaşık olarak her 8 saatlik sürekli çalışmada bir değiştirin. Ayrıca iğnenin kasnağa veya döner kancaya herhangi bir fiziksel darbesinden hemen sonra iğneyi değiştirmelisiniz; çünkü bu, gözde ipliği parçalayan mikroskobik çapaklara neden olur.
C: Evet. Zamanla iplik, özellikle düşük nemli ortamlarda veya doğrudan UV ışığı altında nemi ve çekme mukavemetini kaybeder. Bu bozulma kırılganlığa yol açar. Kırılgan iplik, germe kolunun hızlı itme-çekme döngüsüne dayanamaz ve yüksek hızlı gerilim altında kolayca kopacaktır.
C: Yetersiz stabilizasyon veya gevşek kasnaklama, kumaşın iğne ile yukarı ve aşağı sıçramasına izin verdiğinde kumaşta bayılma meydana gelir. Bu sıçrama iplikte ani bir gevşeklik yaratır. Gevşeklik, iğne ucunu veya baskı ayağını yakalayan bir ilmek oluşturarak ipliğin anında kopmasını sağlar.
C: Tamamen kopmadan önce iğne gözünün hemen üzerinde ipliğin tüylendiğini veya parçalandığını gösteren görsel işaretler göreceksiniz. Onaylamak için, döner kancanın ve iğne plakasının üzerinde bir tırnağınızı veya bir parça külotlu çorap gezdirin. Malzeme yakalanır veya takılırsa çapak mevcuttur.


