

Görüntüleme sayısı:0 Yazar:Bu siteyi düzenle Gönderildi: 2026-09-29 Kaynak:Bu site


Ticari nakış ekipmanının satın alınması önemli miktarda sermaye harcaması gerektirir, bu da yeni girenler için alıcının pişmanlık duyması riskini son derece yüksek hale getirir. İlk kez alıcılar, ekipmanı operasyonel gerçeklerden ziyade teorik maksimum hızlar gibi yüzeysel pazarlama ölçümlerine dayalı olarak sıklıkla değerlendirir. Bu gözetim, ciddi üretim darboğazlarına, uyumsuz yazılım sorunlarına ve yatırım getirisinin tehlikeye atılmasına yol açmaktadır. Pratik performans verileri yerine gösterişli ölçümlere güvenmek, üretimin başarısızlıkla sonuçlanmasına neden olur.
Hobi zihniyetinden ticari üretim çerçevesine geçiş yapmak için alıcıların ekipmanı ölçeklenebilirlik, uzun vadeli operasyonel uygulanabilirlik ve iş akışı entegrasyonu açısından katı bir bakış açısıyla değerlendirmesi gerekir. Donanımın fiziksel sınırlamalarını anlamak ve bakım ve yazılım uyumluluğuna ilişkin devam eden gereksinimleri tanımak, ilk yatırımınızı koruyacaktır. Yoğun bir üretim vardiyası sırasında makinenin nasıl çalıştığını anlamak için teknik özellikler sayfasının ötesine bakmalısınız.
Maliyet Üzerinden Kapasite: Çok iğneli veya çok kafalı ölçeklenebilirlik yerine ön etiket fiyatına öncelik vermek, genellikle operasyonun ilk yılında ciddi üretim darboğazlarına neden olur.
Yazılım Motordur: Fiziksel makine yalnızca dijitalleştirme yazılımı kadar etkilidir; Tescilli dosya sınırlamaları, bir mağazanın çeşitli müşteri sanat eserlerini kabul etme becerisini sekteye uğratabilir.
Verim Hızı Aşar: Dakika Başına Maksimum Dikiş Sayısı (SPM) gösterişli bir ölçümdür; Gerçek kârlılık, iplik kopmaları, kasnak değişiklikleri ve gerilim ayarlamalarından kaynaklanan aksama sürelerinin en aza indirilmesine bağlıdır.
Destek, Çalışma Süresini Belirler: Sertifikalı teknisyenlere ve yerel parça dağıtımına erişim, küçük özellik avantajlarından daha ağır basan bir değerlendirme boyutudur.
Uzun Vadeli Değer Kraldır: Finansman seçenekleri, amortisman, satış sonrası aksesuar uyumluluğu ve gizli kurulum lojistiğindeki faktoring, nakit akışını korumak için çok önemlidir.
İçindekiler
Mevcut sipariş hacminizi zar zor karşılayan ekipmanı satın almak, bir sorunu garanti eder. İşletmeniz ölçeklendiğinde erken bir yükseltmeye ihtiyacınız olacak. Birçok yeni operatör, bugün aldıkları siparişlere göre makine satın alıyor. Başarılı bir gerçekleştirmenin ardından gelen hızlı büyümeyi hesaba katmakta başarısız oluyorlar. Bu da işi köşeye sıkıştırıyor. Ya toplu siparişleri geri çevirirsiniz ya da sürekli üretim için tasarlanmamış bir makineyi fazla çalıştırırsınız.
Tek kafalı makineler ve çok kafalı konfigürasyonlar için başabaş noktasını değerlendirmek, çalışma saatlerine bakmayı gerektirir. Birçok yeni mağaza, başlangıçtaki riski en aza indirmek için tek kafalı bir üniteyle başlar. Tek seferde bir giysiyi izlemenin işçilik maliyetinin kar marjlarını yok ettiğini hemen fark ediyorlar. Dört kafalı bir makineyi çalıştırmak, kabaca tek kafalı bir makineyle aynı operatör süresini alır. Dört sol göğüs logosunun çıktısını aynı anda alabildiğinizde başa baş noktası önemli ölçüde değişir.
Ticari değerlendirirken Nakış Makinelerini operatörün boşta kalma süresini hesaba katmalısınız. 10.000 dikişlik bir tasarımın tek bir iğneyle bitirilmesini izlemek için bir çalışana para ödemek son derece verimsizdir. Çok kafalı konfigürasyonlar, işçilik maliyetlerinizi artırmadan çıktınızı artırır. 144 adet şapka siparişi alırsanız tek kafalı makinenin günlerce aralıksız çalışması gerekir. Dört kafalı bir makine, üretim süresini yüzde yetmiş beş oranında kısaltarak operatöre bir sonraki işi yapma olanağı tanır.

Birden altıya kadar iğneli makineler yüksek hacimli ticari ortamlarda arızalanır. Sürekli manuel müdahale gerektirirler. Altı iğneli bir makinede yedi renkli bir kurumsal logo çalıştırıyorsanız, operatörün çalışma ortasında makineye manuel olarak yeniden iplik geçirmesi gerekir. Bu, büyük bir aksama süresine neden olur. Ayrıca iplik takma hataları ve gerginlik tutarsızlıkları riskini de artırır.
Ticari olarak uygulanabilirlik için 12 ila 15 iğneli kurulumlara ihtiyacınız vardır. Bu, karmaşık işlemler sırasında manuel iplik değişikliklerini ortadan kaldırır. Standart renkleri her zaman yüklü tutmanıza olanak tanır. Tek bir iplik makarasına bile dokunmadan kırmızı-siyah logodan mavi-altın rengi logoya geçiş yapabilirsiniz. Beyaz, siyah, lacivert ve kırmızı gibi standart renklerin 15 iğneli bir makinede kalıcı olarak yüklü tutulması günlük işlemleri kolaylaştırır.
İğne Sayısı | En İyi Uygulama | Operasyonel Sınırlamalar |
|---|---|---|
1 ila 6 İğne | Hobiler, basit monogramlar | Standart logolar için sık sık manuel olarak yeniden iş parçacığı oluşturmayı gerektirir. Yüksek operatör kesintisi. |
10 İğne | Giriş seviyesi ticari | Çoğu standart logoyu işler ancak birden fazla temel rengi kalıcı olarak tutma kapasitesi yoktur. |
15 İğne | Yüksek hacimli üretim | Temel renklerin kalıcı olarak yüklenmesine olanak tanır. Karmaşık tasarımlarda iplik değişimi için sıfır kesinti süresi. |
İlk kez alıcılar genellikle ticari ekipmanın fiziksel gerçeklerini hesaba katmakta başarısız olurlar. Bu makineler masif, ağır dökme demir ve çelik parçalarından oluşur. Teslimatı planlamadan önce kapı açıklıklarını değerlendirmelisiniz. Çok kafalı bir makine standart bir konut kapısı çerçevesine sığmayacaktır. Kurulum için sarmal bölmeli kapılara veya çift ticari kapılara ihtiyacınız vardır.
Ayrıca zeminin yük kapasitesini de hesaplamanız gerekir. Ticari üniteler önemli ölçüde aşağıya doğru kuvvet ve titreşim yaratır. Bunları asma ahşap bir zemine yerleştirmek yapısal sorunlara ve kayıt hatalarına neden olabilir. Çok kafalı üniteler için beton zeminler zorunludur. Ayrıca, güvenli operatör hareketi için mekansal gereksinimleri de planlamanız gerekir. Giysi hazırlama, kasnaklama istasyonları ve destek depolama için özel metrekarelere ihtiyacınız var. Makinenin bir duvara sıkıştırılması, arka gergilere ve ana motora uygun bakım erişimini engeller.
Fiziksel makine yalnızca bir çıktı aygıtıdır. Yazılım, tasarımın yürütülmesini ve üretim verimliliğini belirler. Yazılımın dijitalleştirilmesini sonradan akla gelen bir düşünce olarak ele almak, felaketle sonuçlanacak bir hatadır. En iyi donanım kötü çizilmiş dikişleri düzeltemez. Yazılım ekosisteminiz, istemci çizimlerini ne kadar hızlı işleyebileceğinizi belirler. Son işlemeli giysinin kalitesini belirler. Yazılımı değerlendirmek, mekanik bileşenleri değerlendirmek kadar önemlidir.
Tescilli yazılım ekosistemlerine kilitlenmiş ekipman satın almak büyük risk taşır. Bazı üreticiler sizi kendi özel dosya formatlarını kullanmaya zorlar. Bu, yalnızca temel düzenleme özelliklerine erişmek için pahalı, katmanlı yazılım yükseltmeleri gerektirir. Dosyaları dışarıdaki sayısallaştırıcılarla kolayca paylaşmanızı engeller. Makine uyumluluğunu endüstri standardı dosya türleriyle değerlendirmelisiniz.
Makinenin .DST, .EXP ve .PES formatlarını yerel olarak okuması gerekir. Açık kaynak uyumluluğu, dijitalleştirilmiş dosyaları dünya çapındaki herhangi bir profesyonel dijitalleştiriciden almanızı sağlar. Satıcıya bağımlı kalmayı önler. Gelecekte makine markasını değiştirseniz bile tasarım kitaplığınızın erişilebilir kalmasını sağlar. .DST formatı, herhangi bir ticari makinenin okuyabileceği ham X ve Y koordinat verilerini içeren evrensel nakış dilidir.
Birlikte verilen sayısallaştırma yazılımının öğrenme eğrisini değerlendirmelisiniz. Karmaşık yazılımlarda uzmanlaşmak yüzlerce saat gerektirir. Arayüz sezgisel değilse üretiminiz durur. Ağ bağlantısını değerlendirmek de aynı derecede önemlidir. Tasarımları bilgisayardan makineye aktarmak için USB sürücülerine güvenmek artık geçerliliğini yitirmiştir. Dosya bozulması ve kayıp sürücüler riskini ortaya çıkarır.
Güvenilir Wi-Fi veya LAN bağlantısına ihtiyacınız var. Kusursuz tasarımın tasarım istasyonundan doğrudan üretim alanına taşınması sayısız saat tasarrufu sağlar. Operatörün her zaman tasarım dosyasının en güncel, onaylanmış versiyonunu almasını sağlar. Gelişmiş mağazalar, tam tasarım dosyasını yerel sunucudan almak için makine konsolundaki barkod tarayıcıları kullanır ve operatör dosya seçimi hatalarını ortadan kaldırır.
Yazılım satış sunumlarında genellikle tek tıklamayla otomatik dijitalleştirme özellikleri vurgulanır. Bu araçlara güvenmek feci sonuçlara yol açar. Otomatik dijitalleştirme algoritmaları kumaşın esnemesini anlamıyor. İtme ve çekme telafisini kavrayamıyorlar. Renk bloklarını basitçe düz dikişlere dönüştürürler. Bu, düşük dikiş kalitesine, şiddetli kumaş büzülmesine ve sürekli iplik kopmalarına yol açar.
Profesyonel dijitalleştirme, stratejik altlık dikişi ve yollama gerektirir. Profesyonel dijitalleştirme eğitimine yatırım yapmalısınız. Zaman ayıramıyorsanız, başlangıç aşamasında dış kaynaklı dijitalleştirme hizmetleri için bütçe ayırmalısınız. Bir uzmana ödeme yapmak, makinenin sorunsuz çalışmasını ve yüksek kaliteli müşteri teslimatlarını garanti eder. İyi dijitalleştirilmiş bir dosya, otomatik dijitalleştirilmiş bir dosyaya göre daha hızlı çalışır, daha az iğne kırar ve daha az iş parçacığı kullanır.
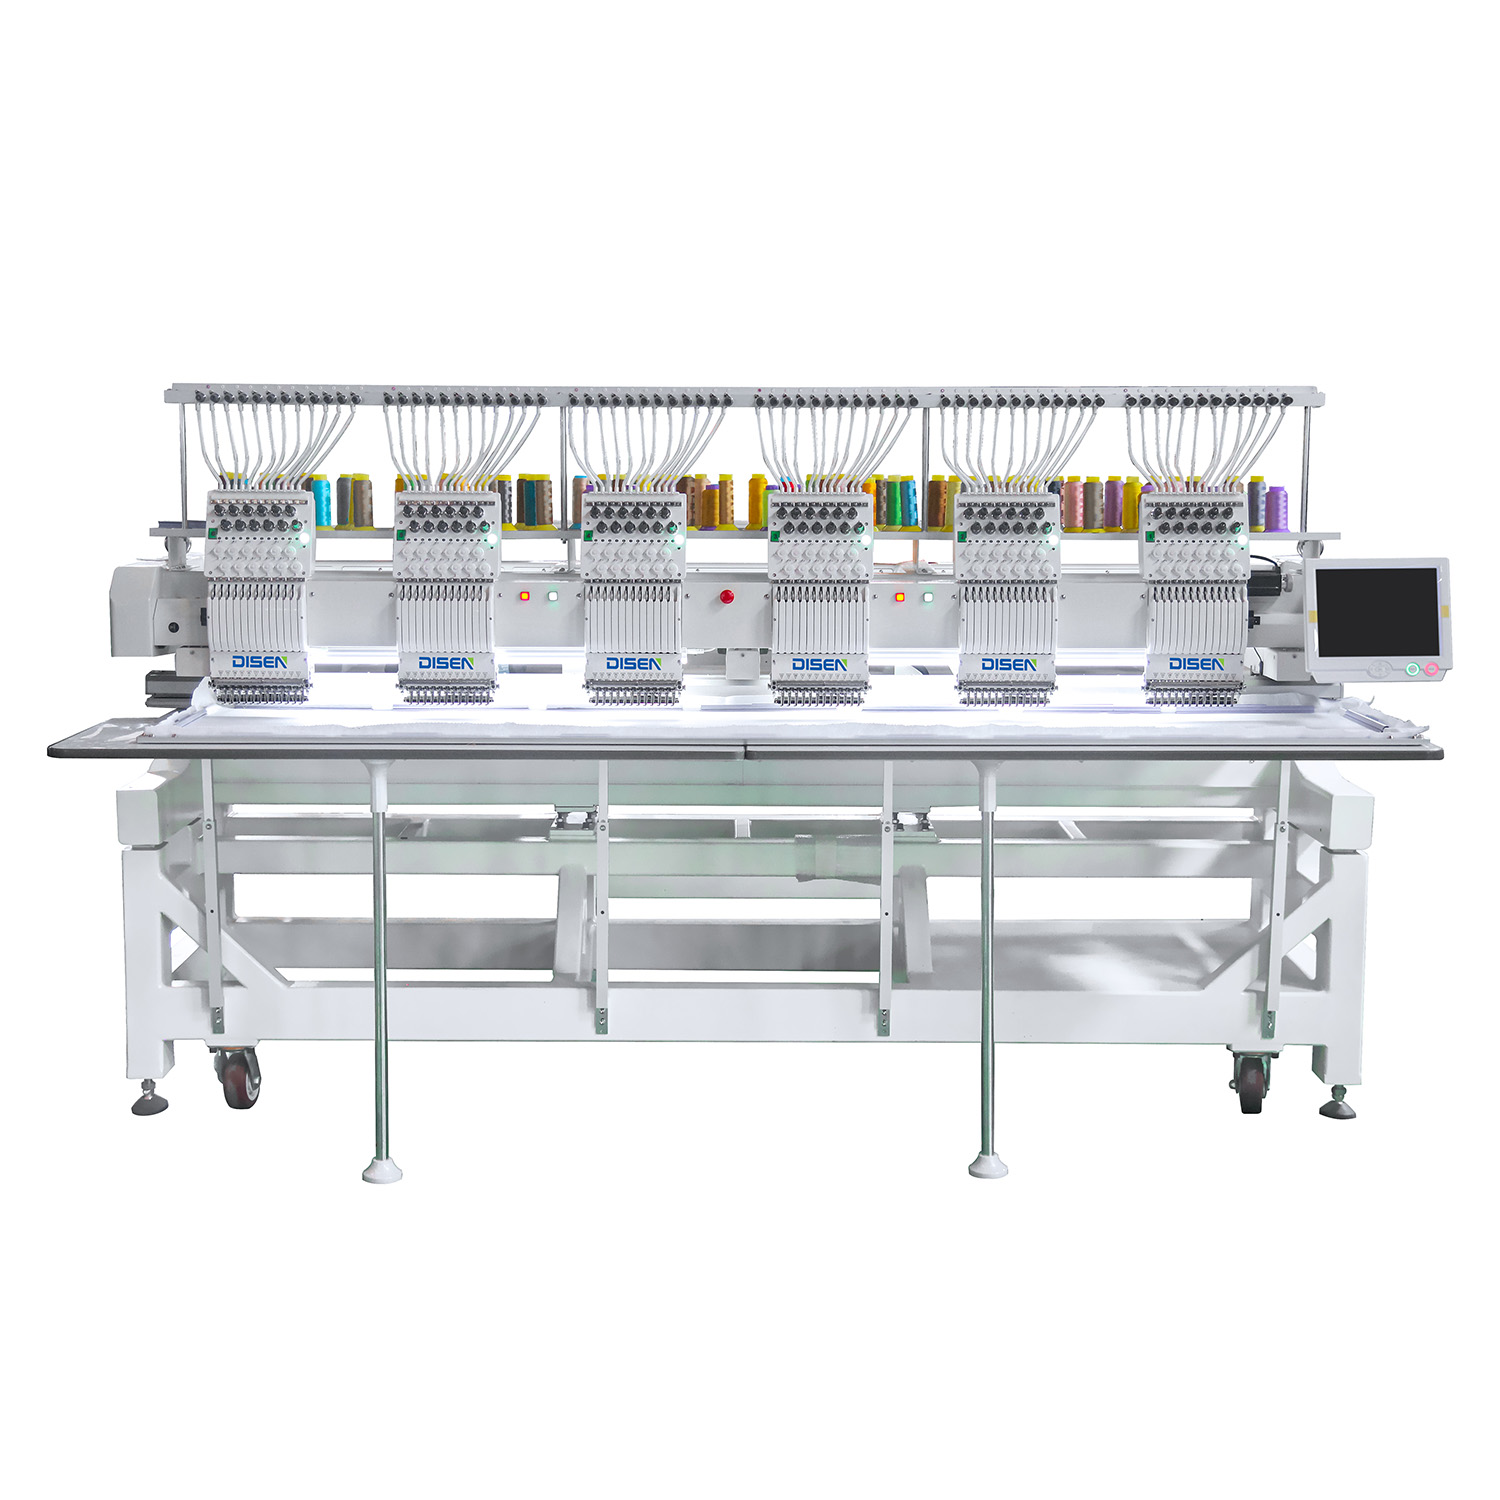
Makine mimarisinin fiziksel kısıtlamalarını anlamak zorunludur. Bu kısıtlamalar ürün tekliflerinizi doğrudan sınırlar. Alıcılar genellikle birlikte verilen aksesuarların boyutuna bakar ve yetenekleri hakkında yanlış varsayımlarda bulunur. Pantograf sisteminin mekanik sınırlarını anlamalısınız. Bunu yapmamak, giysiler makineye sığmayacağı için kazançlı işlerin geri çevrilmesine neden olacaktır.
Kasnağın fiziksel boyutu ile makinenin gerçek pantograf hareket sınırları arasında kritik bir fark vardır. Pantograf, kasnağı iğnenin altında hareket ettiren mekanik koldur. Bir üretici 15 inçlik bir kasnak içerebilir. Ancak pantografın maksimum hareket mesafesi yalnızca 14 inç olabilir. Burası gerçek dikiş alanıdır.
Pantograf kısıtlamaları, giysi kasnağa tam otursa bile tam arka ceket tasarımlarını engeller. Kol fiziksel sınırına ulaşırsa makine durur. Büyük üniversite ceketlerine veya spor çantalarına nakış yapabileceğinizi varsaymadan önce, tam X ve Y ekseni hareket sınırlarını doğrulamanız gerekir. Büyük parçalar için gerçek açıklığı belirlemek amacıyla her zaman iğneden makinenin boynunun arkasına kadar olan mesafeyi ölçün.
Düz giysilerin nakışlanması kolaydır. Özel ürünler özel mekanik açıklıklar gerektirir. Makinenin boru şeklindeki kol boyutunu değerlendirmelisiniz. Hacimli boru şeklindeki kol, bez çantalar, kollar veya küçük cepler gibi dar alanlarda nakış yapmanızı önler. Bu uygulamalar için dar bir silindir koluna ihtiyacınız vardır.
Kapak sürücüsü sisteminin kalitesinin değerlendirilmesi de önemli bir faktördür. Kapak sürücüleri, bütçe düzeyindeki ekipmanlarda yaygın bir arıza noktasıdır. Sürücü şapkanın yapılandırılmış tepesini sağlam bir şekilde yerinde tutmalıdır. Kapak sürücüsünün stabilitesi eksikse tasarım üretim sırasında değişecektir. Bu, şapkaların mahvolmasına ve envanterin boşa gitmesine neden olur. Tek bir sürekli çalışmada kulaktan kulağa nakış yapmanıza olanak tanıyan 270 derecelik başlık sürücülerini arayın.
Orijinal Ekipman Üreticisinin (OEM) çemberleriyle sınırlı olmak, büyük bir operasyonel darboğaz yaratır. OEM çemberler genellikle geleneksel iki parçalı plastik halkalardır. Düzgün bir şekilde sabitlemek için önemli miktarda el gücü ve zaman gerektirirler. Makinenin mimarisinin endüstri standardı satış sonrası yükseltmeleri desteklediğinden emin olmalısınız.
Manyetik çemberler çemberleme süresini büyük ölçüde azaltır. Hassas kumaşlarda kasnak yanmasını önlerler. Özel sıkıştırma sistemleri, köpek tasmaları veya ağır kanvas çantalar gibi kalın eşyaları tutmanıza olanak tanır. Makineniz bu satış sonrası takımları kabul edemezse, günlük üretim hacminiz büyük ölçüde olumsuz etkilenir. Manyetik halkalara geçiş genellikle ticari bir mağazanın günlük çıktıyı artırmak için yaptığı ilk değişikliktir.
Değerlendirmenizi ilk satın alma fiyatından uzun vadeli operasyonel maliyetlere kaydırmak hayatta kalmak için gereklidir. Etiket fiyatı, başarılı bir mağazayı işletmek için gereken sermayenin yalnızca küçük bir kısmıdır. Yalnızca en ucuz makineyi bulmaya odaklanmak beklenmedik mali sıkıntıları garanti eder. İşletme, bakım ve altyapının gizli maliyetlerini hesaba katmalısınız. Bu değişkenler için doğru bütçeleme yapmak, işinizin kritik ilk yılında nakit akışınızı korur.
Tek bir siparişi dikebilmeniz için makinenin başlangıçta çok büyük bir sarf malzemesi stoğuna ihtiyacı vardır. Kesilip çıkarılabilen, sökülebilen ve suda çözünebilen stabilizatörler de dahil olmak üzere destek malzemelerinin maliyetini hesaplamanız gerekir. Özel ipliklere, önceden sarımlı bobinlere ve çeşitli iğne türlerinden oluşan geniş bir yelpazeye ihtiyacınız var. Bu sarf malzemeleri hızla toplanır.
Ayrıca zorunlu operatör eğitiminin maliyetini de hesaba katmalısınız. Resmi katılımın atlanması erken mekanik hasara yol açar. Eğitimsiz operatörler iğneyi kasnağa çarpacaktır. Döner çağanozun uygun olmayan şekilde yağlanmasına neden olurlar. Profesyonel eğitim için ödeme yapmak, yıkıcı makine arızalarını ve pahalı yedek parçaları önler. Doğru bakım eğitimi, operatörün masura gerginliğini nasıl ayarlayacağını ve iplik yolunu nasıl temizleyeceğini bilmesini sağlar.
Herhangi bir ekipman garantisinin ayrıntılı metnini okumalısınız. Birçok bütçe üreticisi, yalnızca parçaları kapsayan uzun garantilerin reklamını yapar. İşçilik maliyetini hariç tutarlar. Ayrıca iğneler, mekikler ve döner kancalar gibi aşınma ve yıpranma bileşenlerini de kapsamazlar. Teknisyenin bulunabilirliğinin coğrafi riski çok büyük bir faktördür.
Sertifikalı teknisyenlerin yakınlığını değerlendirmelisiniz. En yakın teknisyen üç eyalet uzaktaysa, acil onarımlar için fahiş seyahat ücretleri ödeyeceksiniz. Ayrıca onların gelmesini beklerken günlerce kesinti yaşayacaksınız. Yerelleştirilmiş destek çalışma sürenizi belirler. Bir hafta boyunca arızalanan bir makine, gelir kaybı açısından size, uygun fiyatlı bir marka satın almanın ilk tasarrufundan daha fazla maliyet getirir.
Doğrudan bir makine satın almak için nakit rezervlerinizi tüketmek çoğu zaman bir hatadır. Ekipman finansmanı ve kendi kiralama seçenekleri başlangıç sermayesini korur. Pazarlama, envanter ve maaş bordrosu için nakit paranızı elinizde tutmanıza olanak tanır. Finansman, ekipman amortisman kesintileri yoluyla da önemli vergi avantajları sağlar.
Ayrıca uzun vadeli yeniden satış değerini de değerlendirmelisiniz. Birinci sınıf, isim markalı Nakış Makineleri önemli bir özsermayeye sahiptir. İşletmenizi yükseltmeniz veya işletmenizden çıkmanız gerekirse, yatırımınızın büyük bir kısmını telafi edebilirsiniz. Markasız veya bütçeye uygun ithalatlar anında değer kaybeder. İkincil piyasada neredeyse sıfır yeniden satış değerine sahiptirler. Tanınmış bir markayı satın almak, daha sonra tasfiye edebileceğiniz veya takas edebileceğiniz bir varlığa sahip olmanızı sağlar.
Gerçek dünyadaki üretim ortamlarına yansımayan pazarlama iddialarına kanmak yaygın bir tuzaktır. Dakika Başına Maksimum Dikiş Sayısı (SPM) teorik bir ölçümdür. Mükemmel koşulları, sıfır iplik kopuşunu ve basit dikiş desenlerini varsayar. Gerçek üretim, saat başına tamamlanan giysilerle ölçülür. Maksimum hızın peşinde koşmak çoğu zaman mekanik dengesizliğe ve ürünlerin bozulmasına yol açar. Kârlılık, kısa süreli yüksek hızlı dikişlere değil, tutarlı ve kesintisiz çalışmaya bağlıdır.
Bir makineyi 1.200 SPM"de çalıştırmak çoğu zaman ciddi iplik sürtünmesine neden olur. İplik ısınır, yıpranır ve sonunda kopar. Tek bir iplik kopması tüm makineyi durdurur. Operatör iğneye yeniden iplik geçirmeli, deseni yedeklemeli ve yeniden başlatmalıdır. Bu kesinti süresi verimliliği yok eder.
Sıfır iş parçacığı kopmasıyla 800 SPM"de tutarlı bir şekilde çalışarak daha fazla günlük çıktı elde edeceksiniz. Otomatik iplik gerdirme sistemlerini manuel gerdirme düğmeleriyle karşılaştırmak operasyonel güvenilirlik açısından önemli bir adımdır. Otomatik sistemler dikiş uzunluğuna göre gerginliği anında ayarlar. Manüel düğmeler, döngüyü ve kuş yuvalanmasını önlemek için deneyimli bir operatör tarafından sürekli ince ayar yapılmasını gerektirir. Polyester iplik, suni ipekten daha yüksek hızları daha iyi idare eder, ancak gergi diskleri çok sıkı olursa her ikisi de kopacaktır.
Makinenin bilgisayarı karmaşık hareketler için pantografı otomatik olarak yavaşlatır. Uzun saten dikişler, yoğun dolgu alanları ve ağır kumaş türleri, doğruluğu korumak için makineyi hızı düşürmeye zorlar. Bu nedenle, "maksimum hız" iddiaları çoğu ticari iş için önemsizdir. Gerçek yatırım getirisini, saat başına tamamlanan ortalama giysiye göre hesaplamanız gerekir.
Bu hesaplamada kasnak yükleme süreleri, renk değiştirme süreleri ve iplik kesme sıraları dikkate alınmalıdır. Bir makine basit bir dikişte 1.000 SPM"ye ulaşabilir, ancak geniş bir saten kenarlık uygularken 400 SPM"ye düşecektir. Üretim programınızı ortalama 600 ila 700 SPM civarında planlamak, günlük kapasitenizin çok daha doğru bir resmini sağlar.
Üretim Metriği | Teorik Maksimum Hız (1.200 SPM) | Optimize Edilmiş Üretim Hızı (800 SPM) |
|---|---|---|
Saat Başına Konu Kopmaları | Yüksek (4-6 mola) | Düşük (0-1 ara) |
Mola Başına Kesinti Süresi | 2-3 dakika | 2-3 dakika |
Kayıt Kalitesi | Zayıf (Titreşim kaydırma) | Mükemmel (Sabit pantograf) |
Saat Başına Fiili Giysiler | Daha düşük (Sürekli durmalardan dolayı) | Daha yüksek (Sürekli çalışma) |
Maksimum SPM"de çalışmak makine titreşimini katlanarak artırır. Bu titreşim stand aracılığıyla zemine aktarılır. Pantografın hafifçe sallanmasına neden olur. Bu, ana hatların renk dolgularıyla düzgün şekilde hizalanmadığı kayıt sorunlarına yol açar. Yüksek hızlı çalışma aynı zamanda hareketli parçalardaki aşınmayı da hızlandırır, daha sık yağlama ve parça değişimi gerektirir.
Ayrıca gürültü çıkışını da değerlendirmelisiniz. Yüksek hızlı dikiş önemli desibel seviyeleri üretir. Bu, perakende mağaza vitrinlerinde veya konut alanlarında faaliyet gösteren işletmeler için önemli bir faktördür. Daha sessiz, biraz daha yavaş bir makine çok daha iyi bir çalışma ortamı sağlar. Ağır dökme demir çerçeveler, bu titreşimi hafif alüminyum çerçevelere göre daha iyi emer ve uzun vardiyalar sırasında bile iğne vuruşlarının doğru olmasını sağlar.
İlk günden itibaren çok kafalı bir yapılandırmanın gerekli olup olmadığını belirlemek için önümüzdeki 24 ay için öngörülen sipariş hacminizi planlayın.
Tercih ettiğiniz sayısallaştırma yazılımınızı, otomatik sayısallaştırmaya gerek duymadan temiz .DST dosyalarını dışa aktardığından emin olmak için karmaşık bir vektör dosyasıyla test edin.
Güvenli kurulumu garanti etmek için, kapı açıklıkları ve beton zemin yük kapasiteleri dahil olmak üzere fiziksel çalışma alanınızı ölçün.
Acil onarımlar sırasında gelecekteki kesintileri en aza indirmek için en yakın sertifikalı teknisyenin coğrafi konumunu doğrulayın.
C: Ticari çıktı için 12 ila 15 iğneye ihtiyacınız var. Bu, karmaşık logo çalışmaları sırasında manuel iş parçacığı değişikliklerini ortadan kaldırır. Standart renkleri kalıcı olarak yüklü tutmanıza olanak tanır ve farklı müşteri siparişleri arasındaki aksama süresini büyük ölçüde azaltır.
C: Yanlış iplik gerginliği ve zayıf sayısallaştırma çoğu kopmaya neden olur. Makineyi maksimum hızda çalıştırmak da aşırı sürtünme yaratarak önemli ölçüde katkıda bulunur. Doğru bakım ve optimize edilmiş çalışma hızları çoğu iplik kopma sorununu önler.
C: Her zaman değil. Makine mimarisinin endüstri standardı satış sonrası aksesuarları desteklediğini doğrulamanız gerekir. Bazı bütçe markaları sizi kendi özel plastik halkalarıyla sınırlandırıyor. Satın almadan önce manyetik bağlama sistemleriyle uyumlu olduğundan emin olun.
C: Hayır. Başlangıç aşamasında profesyonel sayısallaştırıcılara dış kaynak sağlanması şiddetle tavsiye edilir. Bu, siz fiziksel makine operasyonunda uzmanlaşmaya ve müşteri tabanınızı oluşturmaya odaklanırken yüksek kaliteli çıktı sağlar.
C: .DST formatı evrensel endüstri standardıdır. Yalnızca dikiş komutlarını ve X/Y koordinatlarını içerir. Neredeyse tüm ticari ekipmanlarda çalışır ve hiçbir zaman tek bir yazılım satıcısına bağlı kalmamanızı sağlar.
C: Ağır dökme demir çerçevenin fiziksel ayak izinin ötesinde, operatörün hareketi için açıklığa ihtiyacınız vardır. Çalışma sırasında giysi yerleştirme alanlarını, kasnak istasyonlarını ve pantograf kollarının tam uzantısını hesaba katmalısınız.


